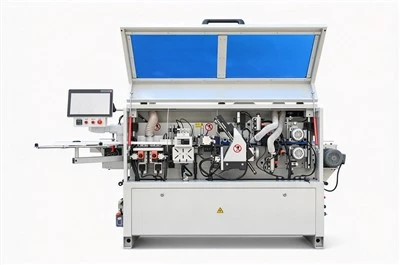
Busque una máquina encoladora de bordes y los resultados parecerán una larga familia de productos. En la práctica, la categoría se divide en cuatro ejes independientes, y dos máquinas que parecen similares en una hoja de especificaciones pueden ubicarse en extremos opuestos de los cuatro. Comprar el eje equivocado resulta caro, porque no se puede arreglar después con una fresa mejor o un pegamento nuevo.
Esta página establece los cuatro ejes en el orden en que eliminan las máquinas, luego muestra dónde cada tipo deja de ser la respuesta correcta.
Los cuatro ejes que dividen la categoría
4
ejes independientes
2
geometrías del panel
7
estaciones en una línea completa
3
formas de unir cinta
Eje uno: piezas rectas o piezas perfiladas
Una máquina de línea recta supone que el borde es una línea recta entre dos esquinas cuadradas. El panel se apoya contra una valla, un rayo de presión lo sujeta y cada estación trabaja en el mismo plano. Esta suposición se aplica a las puertas de los armarios, los armazones, los estantes, las cajoneras y las encimeras.
El trabajo curvo lo rompe. Un tablero de mesa con forma, una esquina radial o un panel en forma de serpentina no se pueden colocar contra una cerca, por lo que la cinta se aplica con una encoladora de contorno o a mano, con un pequeño bote de pegamento y un rodillo que sigue el perfil. La producción se mide en metros por hora, no en metros por minuto, y la mano del operador es la alimentación.
La mayoría de los talleres poseen una máquina de línea recta y subcontratan las piezas curvas. Comprar una enchapadora de contorno sólo tiene sentido cuando los bordes moldeados son una línea de productos, no un pedido ocasional.
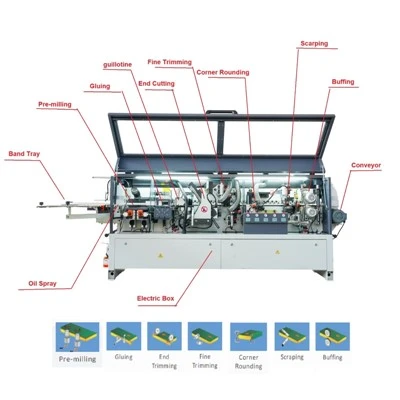
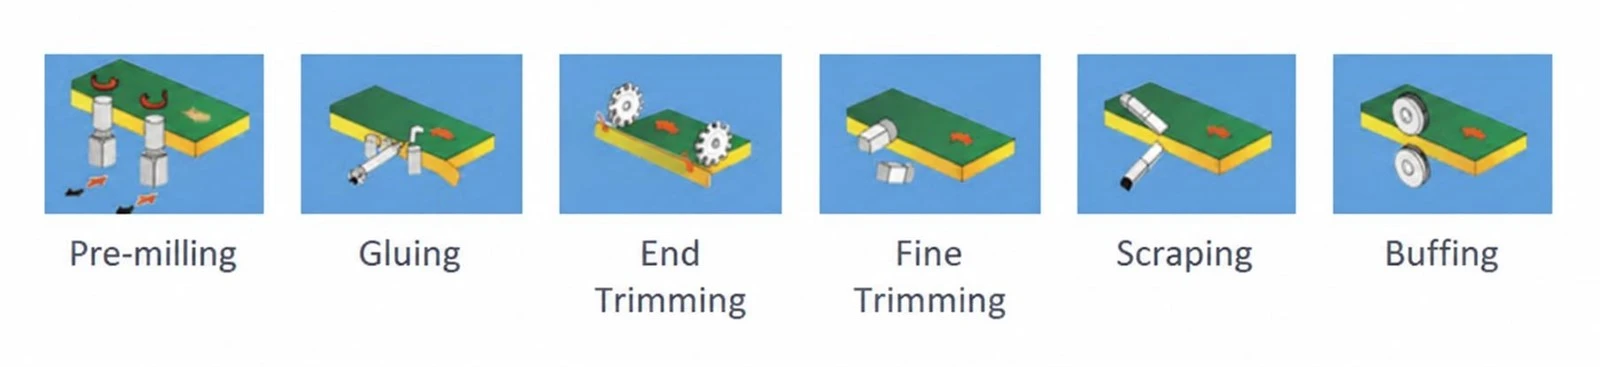
Una secuencia completa en línea recta: prefresado, pegado, recorte final, recorte fino, raspado, pulido. El trabajo curvo omite la mayor parte y mantiene el pegamento.
Eje dos: un filo por pasada, o dos
Una máquina de una sola cara encinta un borde y el operador gira el panel para el siguiente. En un lado de la carcasa de 600 mm de profundidad, se realizan cuatro pasadas y tres vueltas, y el giro suele ser la parte más lenta del ciclo.
Una máquina de doble cara coloca un segundo recipiente de cola y una segunda línea de recorte en el otro lado de la cama, con un transportador de retorno que transporta el panel hacia atrás. Dos bordes salen de una sola pasada. Cuesta aproximadamente una segunda máquina en dinero y espacio, y elimina por completo el giro del ciclo.
La línea divisoria no es sólo el volumen. Es el tamaño y el peso del panel: un lado de 2.400 mm que se necesita dos personas para girar es un problema diferente al de un frente de cajón de 300 mm que se puede girar con una mano.
Eje tres: cuántas estaciones hay en la línea
El recuento de estaciones es el eje que los compradores comparan primero y comprenden al final, porque se cita como un número y se siente como una rutina. Cada unidad adicional elimina un defecto y agrega una configuración más para verificar en el cambio, por lo que el recuento correcto es el más bajo que no deja ningún defecto que el operador pueda reparar manualmente.
El costo de hacerlo mal se refleja en mano de obra, no en desperdicios. Un taller que repara bordes en el banco paga por la unidad faltante en cada turno, en un trabajo que nunca aparece en una cotización. Una tienda que compró unidades que no necesita paga una vez y luego vuelve a pagar en cada cambio. El proceso estación por estación se trata ennuestra guía para cantos, por lo que esta página se centra en la elección entre tipos.
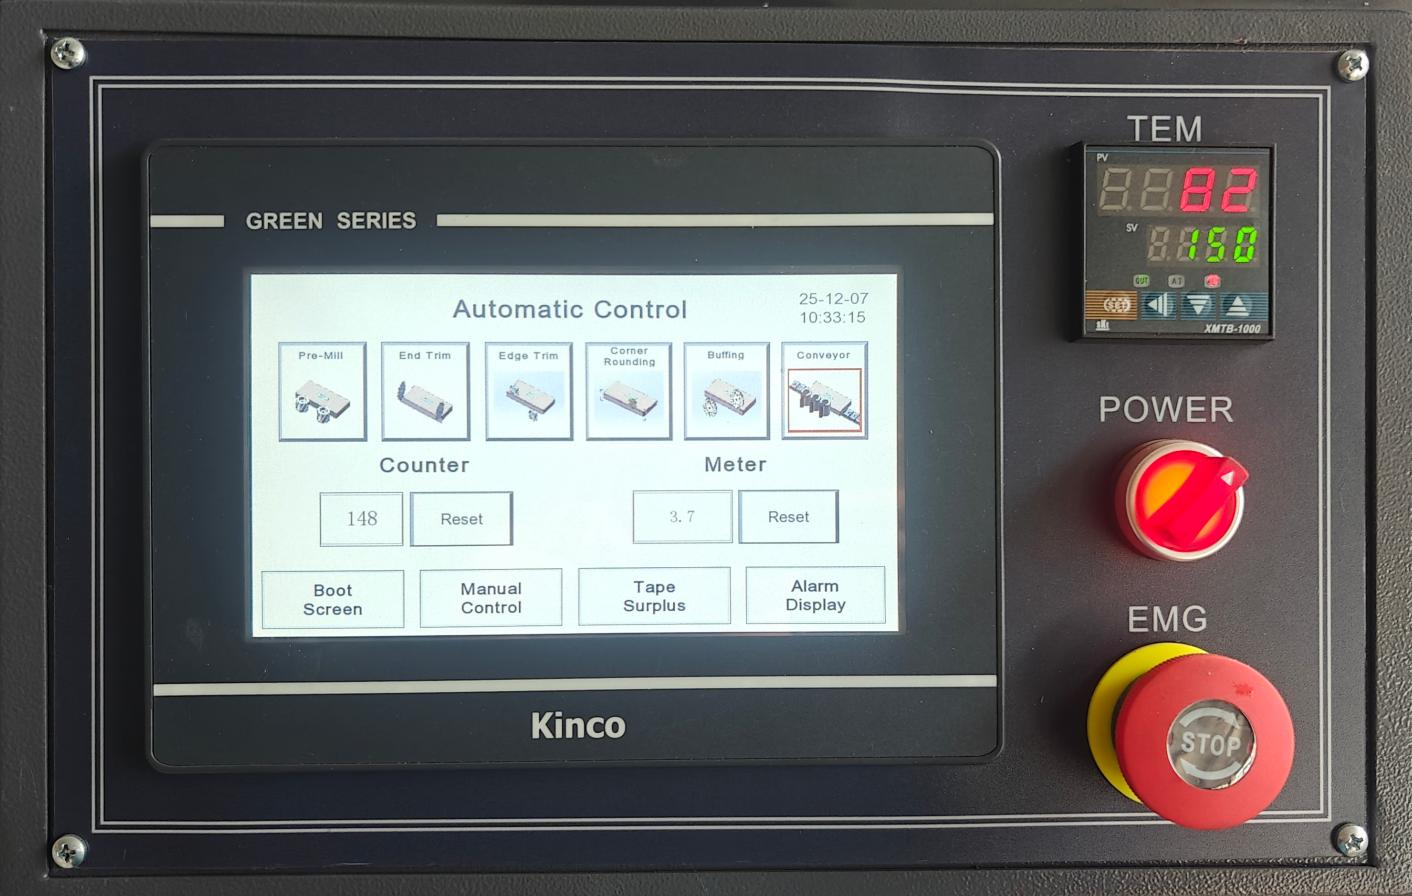
Los íconos de estación en el controlador son la configuración: lo que termina la línea sin una herramienta manual.
Eje cuatro: qué une la cinta
Tres métodos de unión llegan a un taller pequeño o mediano: termofusible de EVA, termofusible de PUR y una unidad láser o de aire caliente que activa una capa funcional en la propia cinta.
- EVA es el valor predeterminado. Se funde, fluye, fragua al enfriarse y tolera una amplia gama de condiciones de taller. También se ablanda nuevamente con el calor, lo cual es importante en una cocina situada al lado de un horno.
- El PUR reacciona con la humedad y no se puede volver a fundir. Aguanta el calor y la humedad, necesita un circuito de pegamento limpio al final de cada turno y cuesta más por metro.
- Las unidades láser y de aire caliente producen una unión sin línea de pegamento visible, porque no hay pegamento. Necesitan cinta con una capa funcional y una máquina construida para ello; son una compra diferente, no una actualización.
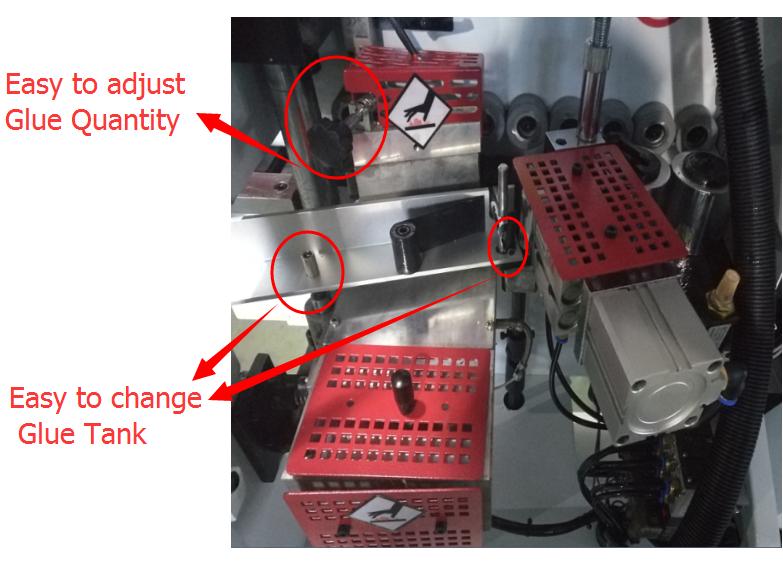
La cantidad de pegamento y el acceso al tanque son las dos configuraciones que determinan una línea visible. En esta unidad ambos se ajustan desde la parte frontal de la máquina, sin herramientas.
Donde los tipos dejan de encajar
Cada eje elimina máquinas rápidamente una vez que se anotan las restricciones reales.
Tipo por combinación de paneles, no por folleto
Encuentra tu fila y luego lee la exclusión.
| Piezas rectas del gabinete, un turno, un operador | Unilateral, de 4 a 6 estaciones |
| Partes rectas, dos filos, alto volumen diario. | De doble cara con transportador de retorno |
| Cantos vistos en melamina o chapa. | Prefresado más redondeo de esquinas |
| Piezas perfiladas o radiales como línea de productos | Anillador de contorno, separado de la línea |
| Calor o humedad en servicio (cocinas, baños) | PUR, no EVA |
Vale la pena señalar claramente dos exclusiones. Una máquina de cuatro estaciones de un solo lado no puede producir un borde sin línea de pegamento, sea cual sea el cortador. Y una línea de doble cara no se amortiza sola en tiradas cortas, porque montar ambos lados para un lote de 40 piezas cuesta lo mismo que montar uno.
La configuración es la variable oculta en cada comparación. Una línea de un solo lado necesita un ajuste de ancho y un cambio de cinta; una línea de doble cara necesita que ambos lados coincidan, lo que duplica el cambio y no lo reduce a la mitad. En una racha de cuarenta piezas, esa diferencia puede compensar el pase que salva. Tras una carrera de cuatrocientos, desaparece.
La especificación que elimina la mayoría de las máquinas.
El tamaño mínimo de la pieza se imprime en letra pequeña y decide más compras que la energía. en el automaticomaquinas que construimos, el panel mínimo es de 120 mm de largo y 80 mm de ancho, con espesores de panel de 10 a 45 mm y cinta de 0,4 a 2 mm.
Si su trabajo incluye laterales de cajón de 80 mm o rellenos de 100 mm, ese número es el que debe probar primero. Debajo, la pieza se sujeta con menos viga de presión y los cabezales de corte de extremos no pueden lograr un acercamiento limpio, por lo que el borde se termina a mano independientemente de cuántas estaciones tenga la máquina.
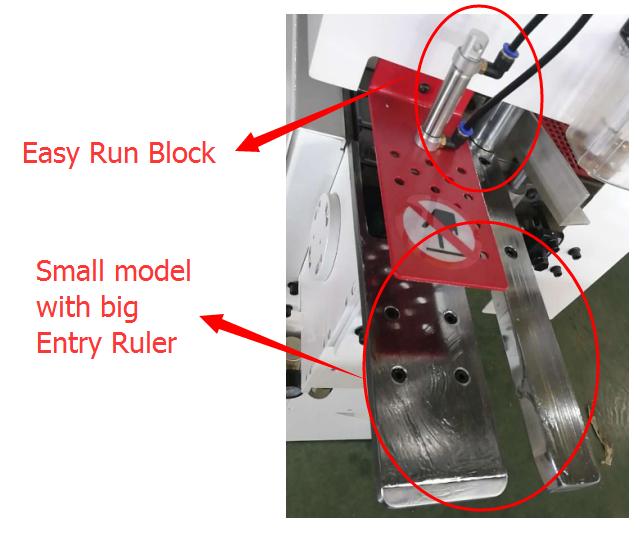
Una valla de alimentación ancha y un bloque de recorrido de instalación rápida deciden cuánto tiempo lleva un cambio de ancho.
Qué comprobar en la propia máquina
- La regla de entrada y el bloque de ejecución: una valla de entrada ancha y un bloque de ajuste rápido deciden qué tan rápido se configura un nuevo ancho.
- Acceso al recipiente de cola: si no se puede alcanzar el depósito y limpiarlo en minutos, no se limpiará.
- Recorrido del haz de presión: debe sujetar un panel de 10 mm y un panel de 45 mm sin calzar.
- Enfoque de recorte final en la parte más corta que haga, no en el panel de demostración.
Cómo el tamaño del lote cambia la respuesta
El tamaño del lote decide si vale la pena comprar una máquina más grande. Tome dos tiendas con la misma combinación de paneles. El primero produce cuarenta piezas por tamaño, el segundo cuatrocientas. Ambos necesitan la misma calidad de borde, por lo que ambos necesitan un fresado previo. La diferencia es lo que les cuesta el cambio.
Para el primer taller, cada nuevo ancho significa colocar la guía, la viga de presión y los cabezales de corte, y luego ejecutar una pieza de prueba. Diez cambios al día equivalen a la mayor parte de un turno, y un segundo lado para igualar duplica cada uno. La máquina que salva un pase pierde más en preparación, por lo que una línea de un solo lado con cambios rápidos gana en papel y en el suelo.
Para la segunda tienda, el cambio se realiza dos veces por semana. El paso guardado se compone de cuatrocientas piezas y el transportador de retorno mantiene al operador en la entrada en lugar de caminar alrededor de la cama. Misma arista, diferente aritmética, y es la aritmética la que debería decidir el tipo.
Hay un tercer caso que ninguno de los talleres ve hasta más tarde: lotes mixtos, donde el panel cambia pero el borde no. Ese trabajo recompensa el acceso rápido a cinta y pegamento más que el número de estaciones, razón por la cual una máquina de seis estaciones bien diseñada puede superar a una de nueve estaciones mal diseñada en el mismo libro de pedidos.
Preguntas que surgen al comparar tipos
Preguntas frecuentes
P: ¿Una máquina de doble cara es el doble de productiva?
R: Para trabajos de dos filos se elimina el torneado y la segunda pasada, por lo que un ciclo que tomó cuatro pasadas toma una. En la práctica, la ganancia se acerca al 40 o 60 por ciento, porque la carga y descarga siguen tardando el mismo tiempo.
P: ¿Puede una máquina en línea recta unir piezas curvas?
R: No. La guía y la viga de presión asumen un borde recto. El trabajo de radio necesita una aplicación manual o una banda de contorno.
P: ¿Cuándo vale la pena la estación adicional de prefresado?
R: Cuando el borde del panel que sale de la sierra no está lo suficientemente limpio como para ocultarlo debajo de la cinta. Sobre melamina y chapa que es la mayor parte del tiempo; en madera maciza, a menudo no es así.
P: ¿Cuál es la pieza más pequeña que pueden ejecutar estas máquinas?
R: En nuestras máquinas automáticas, de 120 mm de largo por 80 mm de ancho. Las piezas más pequeñas generalmente se unen a mano o en una unidad dedicada a piezas pequeñas.
P: ¿EVA o PUR?
R: EVA a menos que el producto terminado viva en calor o humedad. El PUR cuesta más por metro y necesita una limpieza diaria del circuito de cola, lo que gana en muebles de cocina y baño.
P: ¿Cuántas estaciones necesito para comenzar?
R: Pegado, recorte de extremos y recorte fino como mínimo. Agregue un fresado previo antes de redondear las esquinas y agregue raspado y pulido solo cuando el borde sea visible en el producto terminado.
Elegir entre los tipos
Escriba cuatro cosas antes de comparar dos máquinas: la parte más larga y la más corta que va a unir, cuántos bordes por panel, si se ve el borde y dónde vivirán los muebles. Esas cuatro respuestas eliminan la mayor parte del catálogo. La elección restante suele ser entre dos estaciones en el mismo chasis, lo cual es una conversación mucho más sencilla.
Envíanos tu lista de piezas
La parte más larga, la parte más corta y cuántos bordes por panel. Te diremos qué tipo encaja y qué estaciones puedes dejar fuera del pedido.